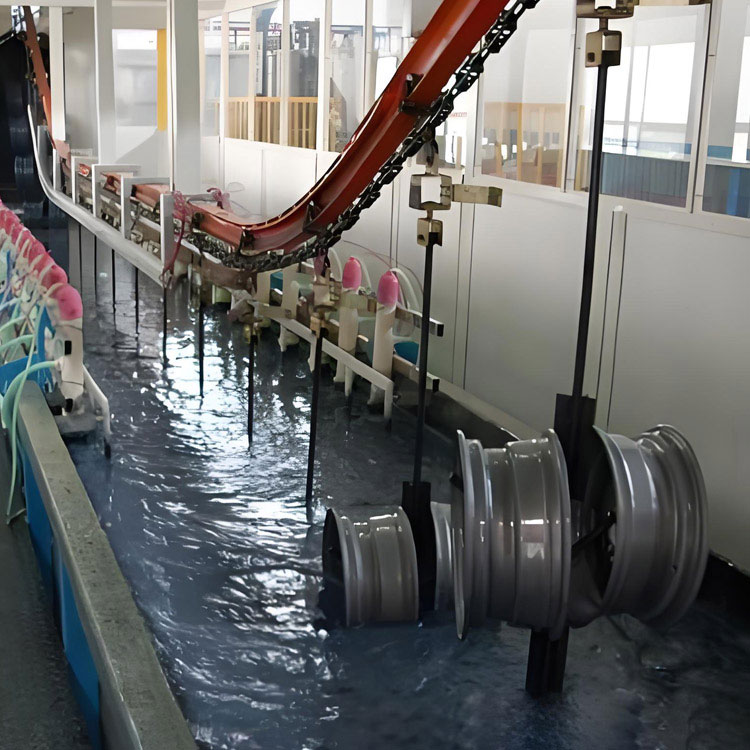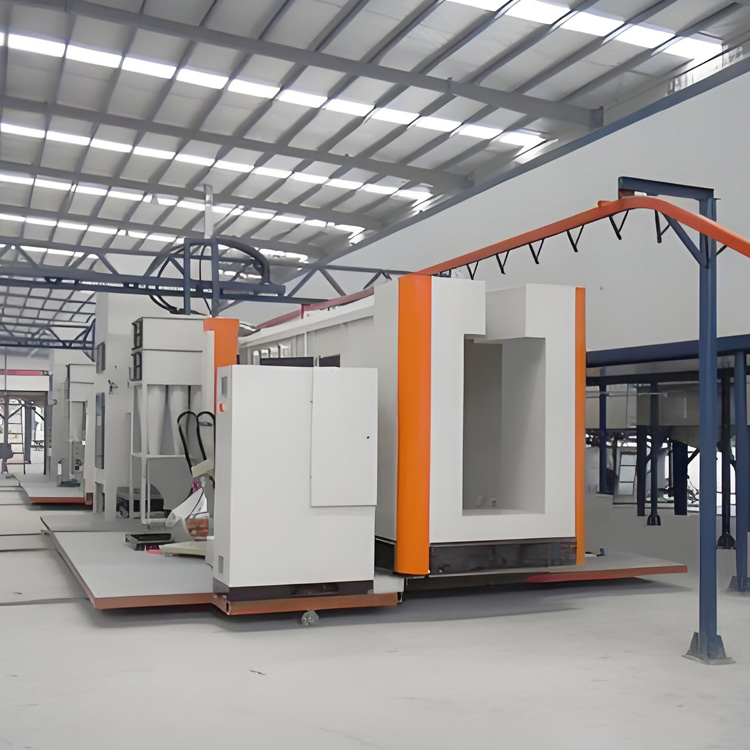

Eine konsistente Oberflächenveredelung ist für Hersteller, die langlebige, attraktive und zuverlässige Produkte liefern müssen, von entscheidender Bedeutung. Beim herkömmlichen manuellen Spritzen treten jedoch häufig Probleme mit ungleichmäßiger Beschichtungsdicke, übermäßigem Pulververbrauch, arbeitsintensiven Vorgängen und inkonsistenter Produktionsleistung auf.Automatische Pulverbeschichtungskabinenbieten einen besser organisierten Ansatz durch die Kombination von automatisiertem Sprühen, kontrolliertem Luftstrom, Pulversammlung und förderbandbasierter Produktion.
In diesem Leitfaden erfahren Sie, wie automatische Pulverbeschichtungskabinen funktionieren, welche Produktionsherausforderungen sie bewältigen, welche Ausstattungsmerkmale am wichtigsten sind und wie Hersteller ein geeignetes System für ihre Anlagen auswählen können.
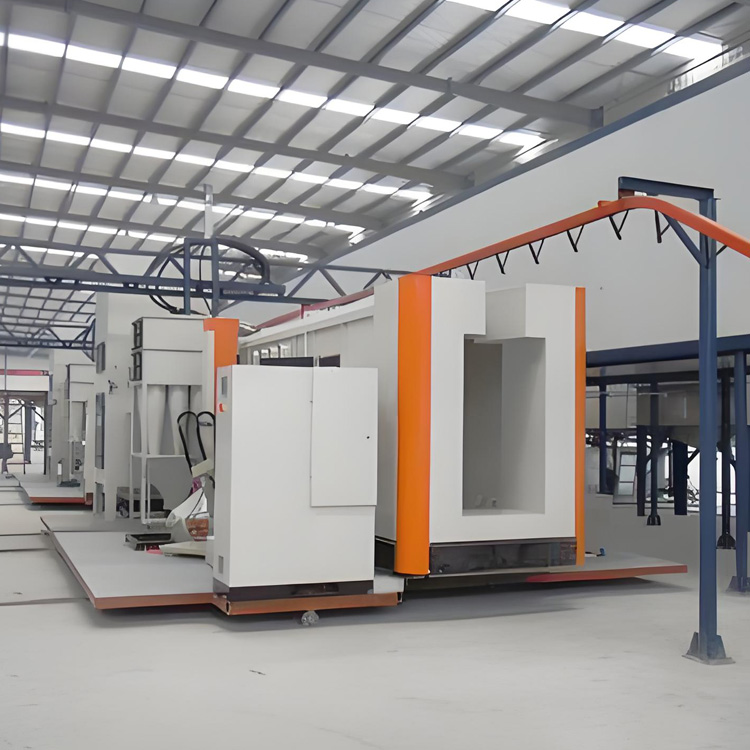
Bei automatischen Pulverbeschichtungskabinen handelt es sich um Spezialkabinen, in denen mithilfe automatisierter Sprühgeräte trockene Pulverbeschichtungen auf hergestellte Komponenten aufgetragen werden. Sie werden üblicherweise in Produktionslinien mit Förderbändern integriert, sodass die Werkstücke in die Kabine gelangen, einen gleichmäßigen Pulverauftrag erhalten und mit den anschließenden Endbearbeitungsprozessen fortfahren können.
Im Gegensatz zur herkömmlichen Nasslackierung kommt bei der Pulverbeschichtung trockenes, feinteiliges Beschichtungsmaterial zum Einsatz. Eine elektrostatische Spritzpistole lädt die Pulverpartikel auf, die von entsprechend geerdeten Werkstücken angezogen werden. Nach dem Auftragen werden die beschichteten Bauteile in einen Aushärtungsofen überführt, wo das Pulver durch Hitze schmilzt und zu einem durchgehenden Schutzfilm aushärtet.
Eine automatische Pulverbeschichtungskabine ist nicht nur eine Spritzkabine. Es ist Teil eines koordinierten Finishing-Systems, das Hubgeräte, automatische Spritzpistolen, manuelle Ausbesserungsstationen, Pulverzufuhrgeräte, Luftstrommanagement, Zyklone und Nachfiltereinheiten umfassen kann.
Industrielle Hersteller stehen zunehmend unter dem Druck, die Produktionseffizienz zu verbessern und gleichzeitig eine zuverlässige Endqualität aufrechtzuerhalten. Manuelle Beschichtungsmethoden können schwierig zu verwalten sein, wenn die Bestellmengen steigen, die Komponentendesigns komplexer werden oder Kunden ein einheitliches Erscheinungsbild über große Chargen hinweg benötigen.
Das manuelle Sprühen hängt stark von der Erfahrung des Bedieners, dem Sprühabstand, der Pistolenbewegung und der Anwendungsgeschwindigkeit ab. Selbst erfahrene Bediener können bei der Handhabung großer Produktionsmengen Abweichungen hervorrufen. Automatische Sprühsysteme helfen dabei, Pistolenbewegungen und Anwendungsparameter zu standardisieren und unnötige Unterschiede zwischen Werkstücken zu reduzieren.
Wiederholtes manuelles Sprühen erfordert ständige Aufmerksamkeit des Bedieners. Für Hersteller, die Hunderte oder Tausende von Komponenten verarbeiten, kann dies den Arbeitsdruck erhöhen und die Produktionsplanung komplizierter machen. Automatisierte Geräte reduzieren sich wiederholende Sprühaufgaben und ermöglichen es den Bedienern, sich auf Überwachung, Inspektion, Beladung und Abschlusskorrekturen zu konzentrieren.
Pulver, das nicht am Werkstück haftet, kann in der Kabine in die Luft gelangen. Ohne eine geeignete Rückgewinnungs- und Filteranordnung kann wertvolles Beschichtungsmaterial über das Abgassystem verloren gehen. Ein ordnungsgemäß konzipiertes Pulverrückgewinnungssystem hilft dabei, geeigneten Overspray für eine mögliche Wiederverwendung zu sammeln, vorbehaltlich der Anforderungen an die Pulverkompatibilität und die Qualitätskontrolle.
Verschiedene Bediener können Beschichtungen mit leicht unterschiedlichen Techniken auftragen. Diese Abweichungen können sich auf das Aussehen, die Schichtdicke und die Nacharbeitsrate auswirken. Automatische Pulverbeschichtungskabinen helfen Herstellern, reproduzierbarere Sprühbedingungen zu schaffen, wodurch die Produktion einfacher zu überwachen und zu standardisieren ist.
Der Betrieb einer automatischen Pulverbeschichtungskabine umfasst mehrere miteinander verbundene Schritte. Jeder Schritt trägt zum endgültigen Beschichtungsergebnis bei, vom Werkstücktransport bis zur Pulversammlung und Aushärtung.
Die Komponenten werden auf ein Fördersystem geladen und zur Spritzkabine transportiert. Das Förderband sorgt dafür, dass die Produkte in einem kontrollierten Produktionstempo durch den Endbearbeitungsprozess laufen. Der richtige Abstand und die richtige Positionierung tragen dazu bei, dass automatische Spritzpistolen ausreichend Zugang haben.
Das Pulver wird von einem Zuführsystem zu den Spritzpistolen gefördert. Die Pistolen laden die Pulverpartikel elektrisch auf und helfen ihnen, an geerdeten Metalloberflächen zu haften. Automatische Pistolen können auf Hubgeräten montiert werden, die sich vertikal oder je nach Systemkonfiguration bewegen, um die erforderlichen Beschichtungsbereiche abzudecken.
Bestimmte Komponenten haben komplizierte Formen, tiefe Aussparungen, schmale Abschnitte oder Bereiche, die für automatische Pistolen schwer zu erreichen sind. In die Kabine können manuelle Lackierstationen integriert werden, damit die Bediener bei Bedarf fehlende Bereiche korrigieren können.
Pulver, das nicht am Werkstück haftet, wird durch einen kontrollierten Luftstrom zur Rückgewinnungsanlage transportiert. Ein Zyklonabscheider nutzt einen rotierenden Luftstrom, um einen wesentlichen Teil der Pulverpartikel aus dem Luftstrom zu trennen. Zurückgewonnenes Pulver kann über eine geeignete Pulvertransfereinrichtung zurückgeführt werden.
Verbleibende Feinpartikel werden vom Nachfiltersystem aufgefangen, bevor die gereinigte Luft abgeführt oder entsprechend der Belüftungskonstruktion der Anlage behandelt wird. Eine ordnungsgemäße Filterung trägt zur Aufrechterhaltung einer saubereren Produktionsumgebung bei und unterstützt die Anforderungen an die Umweltkontrolle.
Nach dem Sprühen gelangen die beschichteten Werkstücke in einen Aushärteofen. Die angegebene Aushärtetemperatur und -zeit ist abhängig von den Empfehlungen des Pulverherstellers, dem Untergrund und der Werkstückgeometrie. Durch die Hitze schmilzt das Pulver, fließt und bildet eine fertige Beschichtung.
Das Verständnis der wichtigsten Ausrüstungskomponenten hilft Käufern, technische Vorschläge zu bewerten und herauszufinden, welche Konfigurationen für ihre Produktionsanforderungen geeignet sind.
| Komponente | Hauptfunktion | Überlegungen zum Kauf |
|---|---|---|
| Standschrank | Bietet den geschlossenen Sprüharbeitsplatz. | Abmessungen, Material, konstruktive Gestaltung und Zugänglichkeit. |
| Automatische Spritzpistolen | Tragen Sie elektrostatisch aufgeladenes Pulver auf. | Sprühabdeckung, Pistolenkonfiguration und Kompatibilität. |
| Reziprokatoren | Automatische Spritzpistolen bewegen, um Werkstücke abzudecken. | Verfahrbereich, Bewegungssteuerung und Produktabmessungen. |
| Fördersystem | Transportiert Werkstücke durch Produktionsschritte. | Belastbarkeit, Geschwindigkeit, Anordnung und Werkstückabstand. |
| Zyklonabscheider | Trennt einen großen Teil des versprühten Pulvers ab. | Abscheideleistung und Pulverrückgewinnungskompatibilität. |
| Nachfiltereinheit | Fängt verbleibende feine Pulverpartikel auf. | Filterkapazität, Filterwartung und Luftstrom. |
| Pulverzufuhrsystem | Versorgt die Sprühausrüstung mit Pulver. | Stabile Lieferung, Materialkompatibilität und Reinigung. |
| Kontrollsystem | Koordiniert die Betriebsparameter der Ausrüstung. | Bedienlogik, Einstellkomfort und Sicherheitsverriegelungen. |
Die Schrankstruktur wirkt sich direkt auf die Haltbarkeit der Geräte, den Reinigungskomfort und die Installationsflexibilität aus. Beispielsweise verwendet die von Jiangsu Qingguo Intelligent Technology Co., Ltd. vorgestellte automatische Pulverbeschichtungskabinenkonfiguration einen Schrankrahmen aus AISI 304-Edelstahl mit einer angegebenen Dicke von 1,5–2 mm. Die verschraubte, zerlegbare Konstruktion soll bei Bedarf die Montage und Demontage erleichtern.
Käufer sollten die tatsächlichen Materialspezifikationen, Strukturabmessungen und Konstruktionsdetails der vorgeschlagenen Konfiguration bestätigen und nicht davon ausgehen, dass jeder Stand identische Merkmale aufweist.
Sowohl automatische als auch manuelle Pulverbeschichtungsverfahren haben in der industriellen Produktion ihren Platz. Die richtige Wahl hängt vom Produktionsvolumen, der Produktgeometrie, den verfügbaren Arbeitskräften, den Endbearbeitungsanforderungen und den Investitionsplänen ab.
| Vergleich | Automatische Pulverbeschichtung | Manuelle Pulverbeschichtung |
|---|---|---|
| Betrieb | Automatisierte Waffenbewegung und koordinierte Produktion. | Hauptsächlich durch Bediener kontrolliert. |
| Produktionsvolumen | Geeignet für die wiederkehrende Produktion mittlerer bis hoher Stückzahlen. | Geeignet für kleinere Chargen und abwechslungsreiche Arbeiten. |
| Konsistenz | Unterstützt wiederholbare Sprühparameter. | Hängt stärker von der Technik des Bedieners ab. |
| Arbeit | Reduziert sich wiederholende Sprühaufgaben. | Erfordert mehr direkte Sprüharbeit. |
| Flexibilität | Erfordert eine entsprechende Einrichtung für Produktänderungen. | Kann sich schnell an bestimmte unregelmäßige Komponenten anpassen. |
| Erstinvestition | Im Allgemeinen höher aufgrund von Automatisierung und Integration. | Im Allgemeinen niedriger für Grundkonfigurationen. |
Automatisches Sprühen ist oft attraktiv für Hersteller mit standardisierten Produkten und kontinuierlichen Produktionsanforderungen. Bei komplexen Bauteilen, Kleinserienaufträgen und Endbearbeitungskorrekturen ist manuelles Spritzen nach wie vor wertvoll.
In der Praxis kann eine Hybridkonfiguration einen sinnvollen Ausgleich bieten. Automatische Pistolen übernehmen die Hauptarbeitslast bei der Beschichtung, während manuelle Stationen es dem Bediener ermöglichen, schwierige Bereiche zu erreichen und die Beschichtung bei Bedarf zu korrigieren.
Die automatische Pistolenbewegung trägt dazu bei, reproduzierbarere Sprühabstände, Winkel und Bewegungsmuster aufrechtzuerhalten. In Kombination mit einem stabilen Förderbandbetrieb und geeigneten Sprüheinstellungen kann das System Beschichtungsschwankungen zwischen Produktionschargen reduzieren.
Konsistenz ist besonders wichtig für Produkte mit sichtbaren Außenflächen, passenden Komponenten oder anspruchsvollen Ansprüchen an das Erscheinungsbild des Kunden.
Der Förderbetrieb ermöglicht es Herstellern, mehrere Produktionsstufen in einem kontinuierlichen Arbeitsablauf zu organisieren. Werkstücke können durch Sprühen und Aushärten bewegt werden, ohne dass Bediener jede Komponente manuell zwischen separaten Arbeitsbereichen transportieren müssen.
Zyklonrückgewinnung und Nachfilteranordnungen helfen bei der Beseitigung von übersprühtem Pulver. Je nach Pulvereigenschaften, Gerätedesign und Kontaminationskontrolle kann geeignetes zurückgewonnenes Material wiederverwendet werden. Dadurch kann vermeidbarer Materialabfall reduziert und die Pulverausnutzung insgesamt verbessert werden.
Automatisierung kann sich wiederholende manuelle Sprühvorgänge reduzieren und Herstellern dabei helfen, die Arbeitskräfte effektiver zu verteilen. Die Bediener können sich auf die Überwachung, Qualitätsprüfung, Geräteanpassung und andere Produktionsaufgaben konzentrieren.
Eine ordnungsgemäß gestaltete Kabine bietet einen definierten Sprühbereich mit speziellen Luftstrom- und Pulversammelvorrichtungen. In Kombination mit geeigneten Hygiene-, Belüftungs- und Arbeitsplatzsicherheitsverfahren hilft es den Herstellern, eine bessere Kontrolle über die Beschichtungsumgebung zu behalten.
Wenn die Nachfrage steigt, müssen Hersteller möglicherweise die Fördergeschwindigkeit erhöhen, die Pistolenanordnung anpassen oder die Produktionskapazität erweitern. Eine entsprechend geplante automatische Beschichtungslinie bietet eine strukturierte Grundlage für zukünftige Produktionsverbesserungen.
Der Kauf einer automatischen Pulverbeschichtungskabine ist eine wichtige Ausrüstungsentscheidung. Die Auswahl eines Systems nur aufgrund seines Preises oder des beworbenen Automatisierungsgrades kann nach der Installation zu Problemen führen. Käufer sollten den gesamten Produktionsprozess bewerten, bevor sie eine Konfiguration bestätigen.
Beginnen Sie mit der Ermittlung der maximalen und minimalen Werkstückabmessungen, des Gewichts, der Form und der Oberflächeneigenschaften. Lange Profile, flache Platten, Metallschränke und unregelmäßige Komponenten erfordern möglicherweise unterschiedliche Kabinenabmessungen und Pistolenanordnungen.
Achten Sie besonders auf vertiefte Bereiche, Innenecken, enge Öffnungen und komplexe Geometrien. Diese Details beeinflussen die Positionierung der Spritzpistole und ob manuelle Ausbesserungsstationen erforderlich sind.
Bestimmen Sie die Anzahl der Bauteile, die pro Schicht oder pro Tag beschichtet werden müssen. Die Produktionskapazität sollte zusammen mit der Fördergeschwindigkeit, dem Komponentenabstand, der Sprühzeit, den Aushärtungsanforderungen und den geplanten Ausfallzeiten der Ausrüstung berücksichtigt werden.
Fragen Sie, wie der Zyklonabscheider und der Nachfilter zusammenarbeiten. Wichtige Überlegungen umfassen Pulvereigenschaften, Luftstromanforderungen, Rückgewinnungsanordnungen, Filterwechsel und die Handhabung von gemischtem oder kontaminiertem Pulver.
Der Stand muss zum vorhandenen Fabriklayout passen und gleichzeitig ausreichenden Zugang für Bediener und Wartungspersonal bieten. Käufer sollten auch Förderanschlüsse, Stromversorgung, Druckluft, Belüftungswege und nachgeschaltete Aushärtungsgeräte berücksichtigen.
Hersteller, die mehrere Farben produzieren, müssen wissen, wie schnell die Kabine und das Pulverzufuhrsystem zwischen den Chargen gereinigt werden können. Die Zugänglichkeit der Kabine, abnehmbare Komponenten, Pulversammelanordnungen und Reinigungsverfahren können die Umrüstzeit erheblich beeinflussen.
Beim Pulverbeschichten sind brennbare Stäube und elektrostatische Geräte zu berücksichtigen. Die vorgeschlagene Installation sollte anhand der geltenden örtlichen Vorschriften und relevanten Standards bewertet werden. Käufer sollten Erdung, Belüftung, Staubabsaugung, Brand- und Explosionsschutzmaßnahmen, elektrische Eignung und erforderliche Sicherheitsverriegelungen von qualifizierten Gerätelieferanten und Sicherheitsexperten bestätigen lassen.
Selbst ein gut konzipiertes automatisches Pulverbeschichtungssystem erfordert eine korrekte Einrichtung und routinemäßige Überwachung. Das Verständnis häufiger Beschichtungsprobleme hilft Produktionsteams, die Fehlerquelle zu identifizieren, bevor sie sich auf große Chargen auswirken.
| Häufiges Problem | Mögliche Ursachen | Praktische Lösungen |
|---|---|---|
| Ungleichmäßige Beschichtungsdicke | Falsche Pistolenpositionierung, instabile Spritzparameter oder schlechte Erdung. | Überprüfen Sie den Pistolenabstand, die Bewegung, die Spannungseinstellungen und den Erdungsdurchgang. |
| Fehlende Beschichtungsbereiche | Komplexe Geometrie oder unzureichende Abdeckung der Spritzpistole. | Passen Sie die Pistolenanordnung an und ziehen Sie eine manuelle Nachbesserung in Betracht. |
| Übermäßiger Pulverabfall | Ungeeignete Sprühparameter oder ineffiziente Rückgewinnungsmaßnahmen. | Überprüfen Sie die Pulverförderung, den Luftstrom, den Zyklonbetrieb und den Filterzustand. |
| Schlechtes Oberflächenbild | Kontaminierte Oberflächen, ungeeignete Pulverbedingungen oder falsche Aushärtung. | Überprüfen Sie die Parameter für Vorbehandlung, Pulverhandhabung und Aushärtung. |
| Häufige Filterverstopfung | Hohe Pulverbeladung oder unzureichende Filterwartung. | Überprüfen Sie den Filterzustand, die Reinigungszyklen und das Luftstromdesign. |
| Farbverunreinigung | Restpulver, das nach Farbveränderungen verbleibt. | Verbessern Sie die Reinigungsverfahren und prüfen Sie Pulverkontaktoberflächen. |
Eine nützliche Strategie zur Fehlerbehebung besteht darin, den gesamten Endbearbeitungsprozess zu untersuchen, anstatt die Einstellungen der Spritzpistole sofort anzupassen. Oberflächenvorbereitung, Erdung, Druckluftqualität, Pulverzustand, Kabinenluftstrom und Aushärtungsparameter können sich alle auf die endgültige Beschichtungsqualität auswirken.
Für einen stabilen Langzeitbetrieb sind eine ordnungsgemäße Installation und Wartung unerlässlich. Vor der Inbetriebnahme sollten Hersteller sicherstellen, dass die Kabine, das Förderband, die Sprühausrüstung, das Pulverrückgewinnungssystem und die zugehörigen Versorgungseinrichtungen mit dem genehmigten Produktionslayout kompatibel sind.
Die Wartungshäufigkeit sollte den Anweisungen des Geräteherstellers und den tatsächlichen Betriebsbedingungen entsprechen. Ein praktisches Wartungsprogramm kann die folgenden Aktivitäten umfassen:
Auch Wartungsaufzeichnungen sind wertvoll. Durch die Aufzeichnung von Filterwechseln, Reinigungsaktivitäten, Geräteanpassungen und Produktionsproblemen können Wartungsteams wiederkehrende Probleme erkennen und vorbeugende Wartungsarbeiten planen.
Automatische Pulverbeschichtungskabinen werden in einer Vielzahl von Fertigungsbereichen eingesetzt, in denen Metallkomponenten dekorative Veredelungen, Korrosionsschutz oder dauerhafte Oberflächenbeschichtungen erfordern.
Metallschränke, Regalsysteme, Büromöbel und Lagereinrichtungen erfordern oft eine einheitliche Oberflächenbearbeitung über mehrere Produktionschargen hinweg. Automatisches Sprühen hilft Herstellern, ein einheitliches Erscheinungsbild des Produkts aufrechtzuerhalten.
Automobilmetallteile und zugehörige Komponenten erfordern möglicherweise kontrollierte Beschichtungsprozesse, um Aussehen und Leistungsspezifikationen zu erfüllen. Automatisierte Kabinen können sich wiederholende Produktionsabläufe und standardisierte Endbearbeitungsverfahren unterstützen.
Schaltschränke, Verteilerkästen und Schalttafelgehäuse erfordern häufig dauerhafte Beschichtungen. Durch die richtige Positionierung der Pistole und manuelle Nachbesserungen können schwierige Bereiche und komplexe Komponentenstrukturen angegangen werden.
Aluminium- und Stahlprofile, Metallrahmen, Bauzubehör und Architekturkomponenten können von organisierten Pulverbeschichtungs-Produktionslinien profitieren, insbesondere wenn Produkte in unterschiedlichen Größen und Ausführungen hergestellt werden.
Metallverarbeiter, die Halterungen, Rahmen, Maschinenabdeckungen und gefertigte Baugruppen herstellen, können automatische Pulverbeschichtungsgeräte verwenden, um die Konsistenz der Endbearbeitung zu verbessern und größere Produktionsarbeitslasten zu organisieren.
Die Auswahl des richtigen Lieferanten ist ebenso wichtig wie die Auswahl der richtigen Ausrüstung. Ein erfahrener Hersteller von Beschichtungsanlagen sollte verstehen, wie einzelne Komponenten zusammenarbeiten und wie sich unterschiedliche Produktionsanforderungen auf das Systemdesign auswirken.
Jiangsu Qingguo Intelligente Technologie Co., Ltd.ist auf industrielle Beschichtungsanlagen und zugehörige Produktionslinienlösungen spezialisiert. Die Produktpalette umfasst Pulversprühgeräte, automatische Lackiergeräte, Elektrophorese-Produktionslinien, Beschichtungsvorbehandlungsgeräte und Abgasbehandlungsgeräte.
Für Käufer, die automatische Pulverbeschichtungskabinen bewerten, sollte ein geeigneter Lieferant in der Lage sein, praktische technische Details zu besprechen, darunter:
Käufer sollten außerdem technische Zeichnungen, Konfigurationsdetails, anwendbare Gerätespezifikationen und ein klares Angebot anfordern. Durch den Vergleich dieser Details lässt sich feststellen, ob ein vorgeschlagenes System den tatsächlichen Produktionsanforderungen entspricht, statt einfach nur die Gerätepreise zu vergleichen.
Eine automatische Pulverbeschichtungskabine ist ein geschlossener Sprühbereich, der mit automatischen Pulverauftragsgeräten ausgestattet ist. Es wird üblicherweise in Förderbänder, Hubgeräte, Pulverzufuhrsysteme und Rückgewinnungsgeräte integriert, um kontinuierliche industrielle Beschichtungsvorgänge zu unterstützen.
Über ein Fördersystem gelangen die Werkstücke in die Kabine. Elektrostatische Spritzpistolen tragen geladenes Pulver auf geerdete Oberflächen auf, während der Luftstrom überschüssiges Pulver zu den Rückgewinnungs- und Filtergeräten transportiert. Anschließend gelangen die beschichteten Werkstücke in einen Aushärteofen, um den Endbearbeitungsprozess abzuschließen.
Ja, abhängig vom Kabinendesign, der Positionierung der Spritzpistole und der Bauteilgeometrie. Bei tiefen Vertiefungen und schwer zugänglichen Stellen können jedoch zusätzliche Spritzpistolen, eine optimierte Hubwerksbewegung oder manuelle Ausbesserungsstationen erforderlich sein.
Ein Zyklonabscheider nutzt einen rotierenden Luftstrom, um einen großen Teil des übersprühten Pulvers aus dem Luftstrom zu trennen. Das gesammelte Pulver kann in das Pulverzufuhrsystem zurückgeführt werden, wenn sein Zustand und seine Qualität den geltenden Wiederverwendungsanforderungen entsprechen.
Geeignetes Rückgewinnungspulver kann häufig wiederverwendet werden, sofern es mit dem Originalmaterial kompatibel ist und den Qualitätsanforderungen entspricht. Verunreinigtes Pulver oder aus gemischten Farben gesammeltes Pulver sollte ohne entsprechende Bewertung nicht wiederverwendet werden.
Der Preis hängt von den Standabmessungen, den Baumaterialien, der Anzahl der automatischen Pistolen, der Konfiguration des Hubwerks, der Förderbandintegration, der Zyklonrückgewinnungsausrüstung, der Filterkapazität, den Steuerungssystemen und den kundenspezifischen Anforderungen ab. Auch Installations- und Zusatzgeräte können die Gesamtprojektkosten beeinflussen.
Es kann geeignet sein, wenn Produktionsvolumen und Arbeitsanforderungen die Investition rechtfertigen. Kleinere Hersteller sollten die verfügbare Stellfläche, Produktmengen, die Häufigkeit von Farbwechseln und zukünftige Expansionspläne prüfen, bevor sie sich für eine automatisierte Konfiguration entscheiden.
Die Reinigungshäufigkeit hängt von den Betriebsstunden, der Pulverart, dem Produktionsvolumen und den Farbwechselanforderungen ab. Bei der regelmäßigen Inspektion und Reinigung sollten die Wartungsanweisungen des Geräteherstellers befolgt werden, um Pulveransammlungen und Kreuzkontaminationen zu verhindern.
Käufer sollten Werkstückabmessungen, Produktfotos oder -zeichnungen, Materialtypen, Produktionskapazitätsziele, Pulverspezifikationen, Fabriklayout und Automatisierungsanforderungen bereitstellen. Diese Angaben helfen dem Hersteller, eine geeignete Gerätekonfiguration zu empfehlen.
Wichtige Überlegungen umfassen Beschichtungsanforderungen, Kabinenabmessungen, Sprühabdeckung, Rückgewinnungseffizienz, Filterdesign, Installationsbedingungen, Sicherheitsbestimmungen, Wartungszugänglichkeit und technische Unterstützung des Lieferanten.
Automatische Pulverbeschichtungskabinen spielen in der modernen industriellen Oberflächenveredelung eine wichtige Rolle. Durch die Integration von elektrostatischem Sprühen, Förderbandtransport, automatischer Pistolenbewegung, manuellen Nachbesserungsoptionen und Pulverrückgewinnungsgeräten können Hersteller einen konsistenteren und organisierteren Produktionsprozess etablieren.
Um zuverlässige Ergebnisse zu erzielen, ist jedoch mehr als die Anschaffung einer automatisierten Kabine erforderlich. Werkstückgeometrie, Sprühparameter, Pulvereigenschaften, Luftstrom, Filterung, Aushärtungsbedingungen und Wartungsverfahren müssen alle als Teil des gesamten Beschichtungssystems berücksichtigt werden.
Für Hersteller, die eine Modernisierung ihrer bestehenden Endbearbeitungsanlagen oder die Einrichtung einer neuen automatisierten Beschichtungslinie planen, kann die Wahl einer richtig konfigurierten Lösung dabei helfen, Produktionsengpässe zu beheben, die Beschichtungskonsistenz zu verbessern und die langfristige Betriebsentwicklung zu unterstützen.
Jede Produktionsstätte hat unterschiedliche Anforderungen an die Beschichtung. Ganz gleich, ob Sie eine maßgeschneiderte automatische Pulverbeschichtungskabine, ein integriertes Pulversprühsystem oder eine komplette industrielle Beschichtungsproduktionslinie benötigen, die Wahl der richtigen Gerätekonfiguration ist für die Erzielung zuverlässiger Endergebnisse von entscheidender Bedeutung.
Jiangsu Qingguo Intelligente Technologie Co., Ltd.ist bereit, Ihre Anwendung, Produktionskapazität, Werkstückspezifikationen und Ausrüstungsanforderungen zu besprechen.
Kontaktieren Sie unsBesprechen Sie noch heute Ihr Projekt und fordern Sie eine maßgeschneiderte Gerätelösung an.
Webseite:Automatische Pulverbeschichtungskabinen
E-Mail:qingguo@coating-lines.com
Tel: +86-18952533789
Verwandte Themen: Automatische Pulverbeschichtungskabinen | Industrielle Pulverbeschichtungsausrüstung | Automatisches Pulversprühsystem | Pulverrückgewinnungssystem | Automatische Beschichtungsproduktionslinie
-