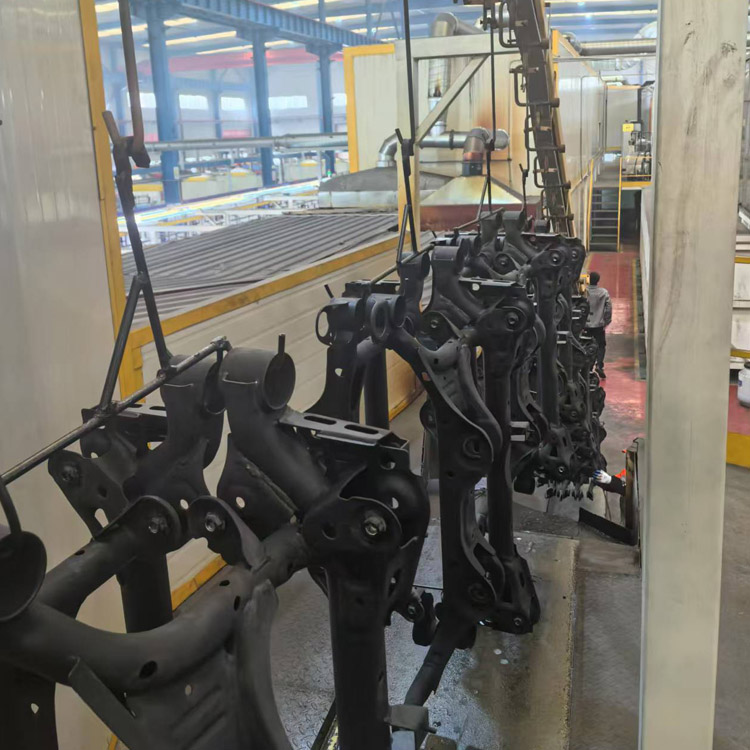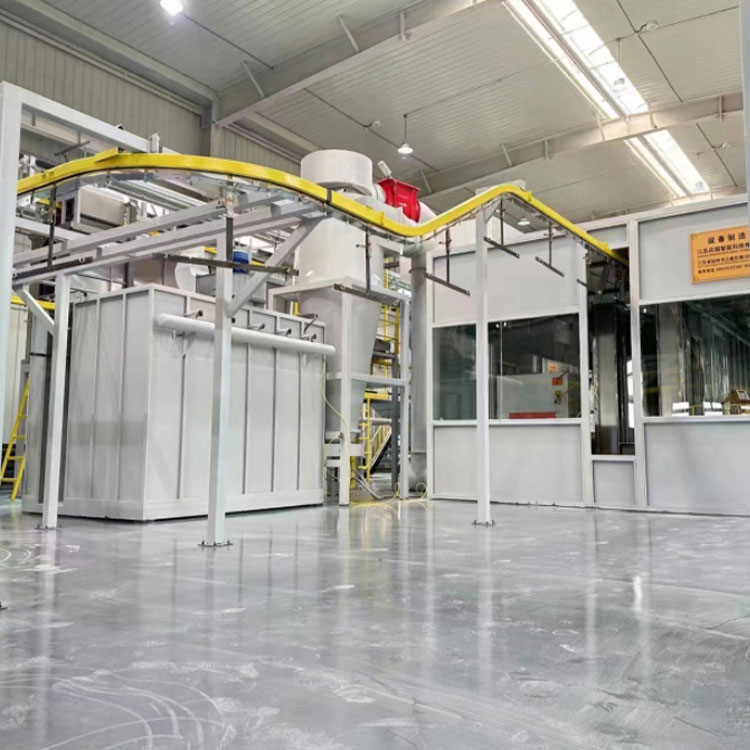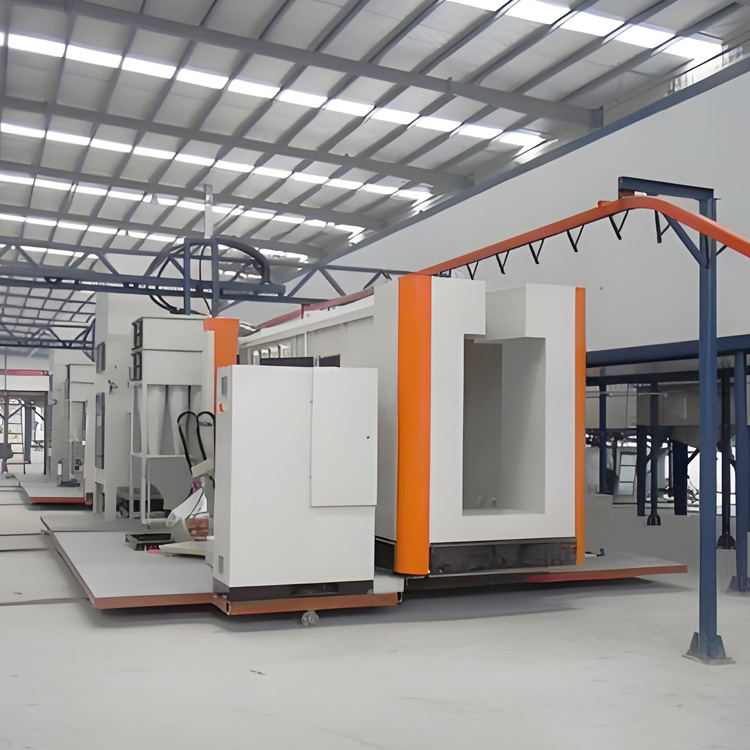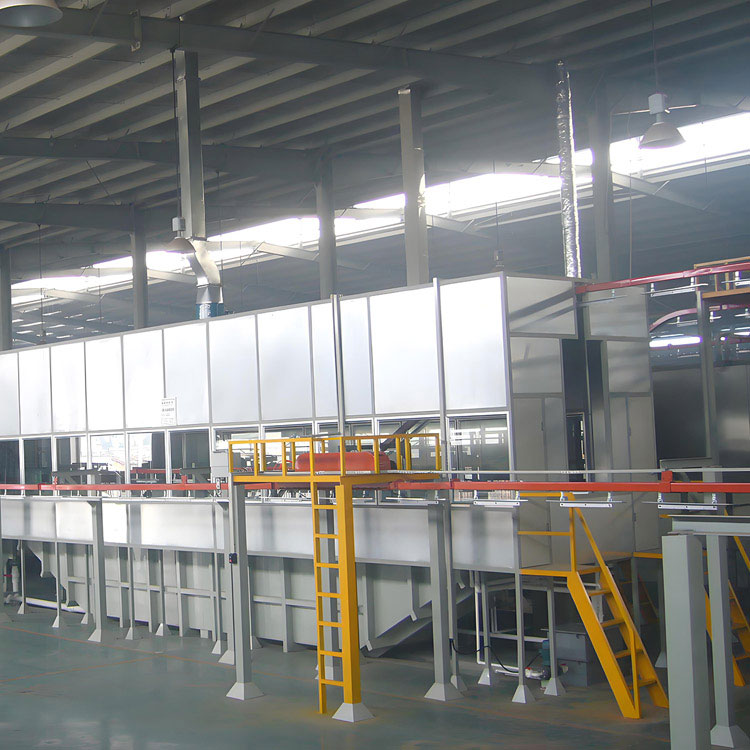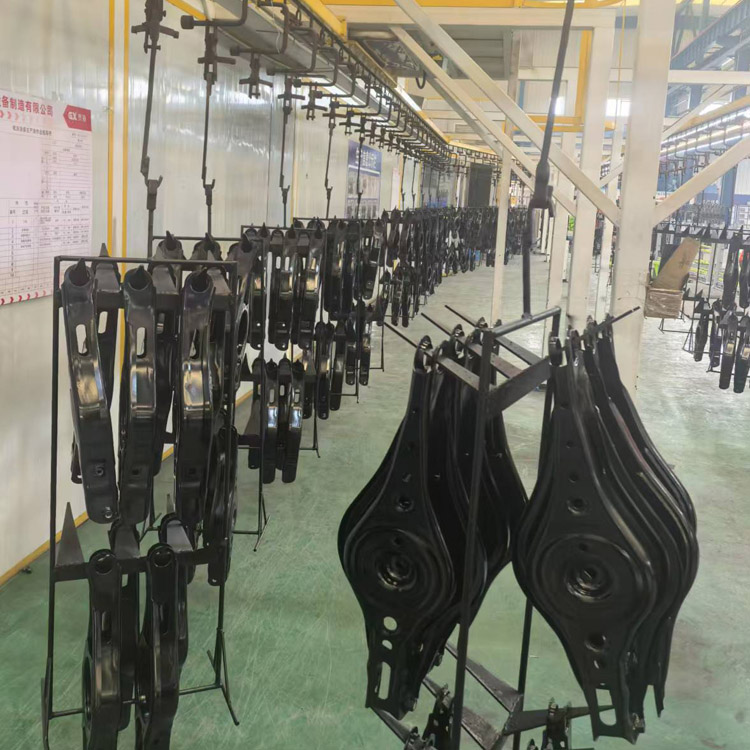
Bei einem manuellen Pulverbeschichtungsvorgang sieht der Lackierer das Teil, zielt mit der Pistole und löst den Sprühvorgang aus. In einer automatischen Linie bewegt sich das Teil auf einem Förderband und die Waffen müssen im richtigen Moment feuern, ohne dass jemand jedes Teil beobachtet. DerQingguoIntelligente automatische Pulverbeschichtungskabineist für diese Art der Förderbandproduktion konzipiert. Das Verständnis, wie die Kabine das Teil erkennt, die Pistolen auslöst und das Pulver handhabt, das das Ziel verfehlt, erklärt, warum automatische Linien schneller und gleichmäßiger laufen können als manuelle Stationen.

Teileeingabe und Positionierung
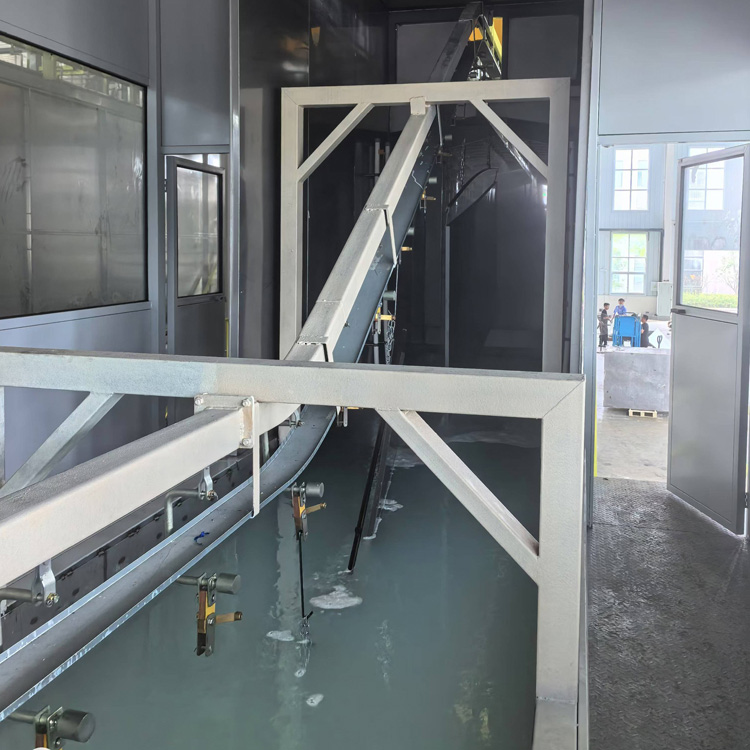
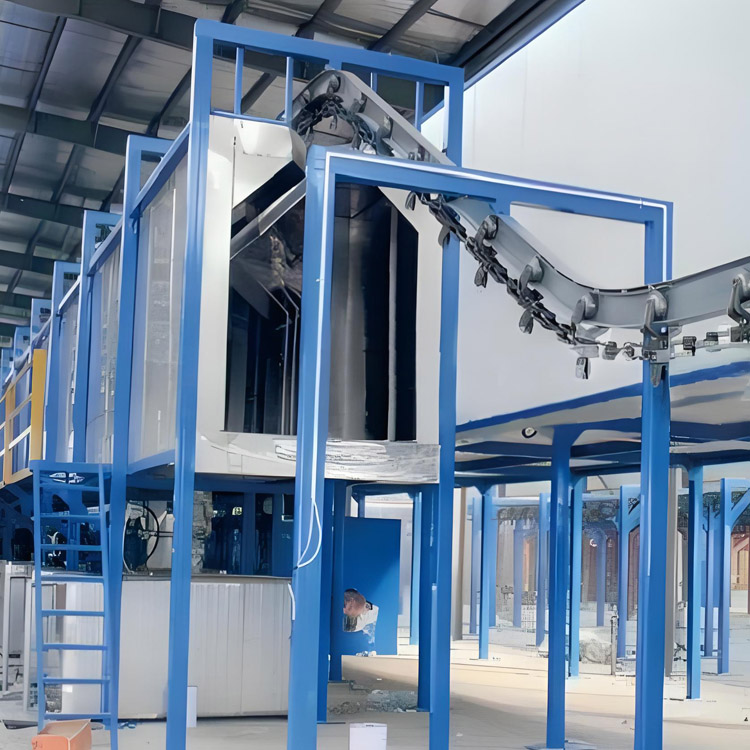
Die Teile gelangen auf ein Förderband, das sie durch die Kabinenöffnung befördert. Sobald jedes Teil in die Sprühzone gelangt, erkennen am Eingang der Kabine angebrachte Sensoren dessen Anwesenheit und Position. Das Signal dieser Sensoren teilt dem Steuerungssystem mit, dass sich ein Teil in Reichweite befindet, und veranlasst die Hubgeräte, ihren Hub zu beginnen. Ohne diesen Erkennungsschritt würden die Pistolen entweder ununterbrochen sprühen und Pulver verschwenden oder zum falschen Zeitpunkt feuern und das Teil völlig verfehlen.
Teilegeometrie und Sensorplatzierung
Die Art des verwendeten Sensors hängt von den zu beschichtenden Teilen ab. Photoelektrische Sensoren eignen sich gut für Teile mit gleichmäßiger Form und reflektierenden Oberflächen. Näherungssensoren kommen zum Einsatz, wenn das Material und die Form des Teils eine zuverlässige Erkennung im Nahbereich ermöglichen. Die Sensoren sind so positioniert, dass sie die Vorderkante des Teils erkennen, bevor es die Pistolen erreicht, sodass das Steuerungssystem genügend Zeit hat, den Hub des Hubwerks zu starten und die Pistolen im richtigen Moment zu aktivieren.
Fördergeschwindigkeit und Timing
Die Fördergeschwindigkeit bestimmt, wie lange jedes Teil in der Sprühzone verbringt. Das Steuerungssystem verwendet diese Geschwindigkeit, um zu berechnen, wann die Pistolen gestartet und gestoppt werden müssen. Ändert sich die Fördergeschwindigkeit, muss das Timing entsprechend angepasst werden. Für eine gleichmäßige Beschichtungsdicke ist eine konstante Fördergeschwindigkeit unerlässlich. Bei Qingguo Intelligent-Kabinen kann das Steuerungssystem so konfiguriert werden, dass es mit der spezifischen Fördergeschwindigkeit der Kundenlinie arbeitet.
Hub und Pistolenweg des Reziprokators
Die Kabine verfügt auf jeder Seite über Öffnungen, in denen Hubgeräte montiert werden. Ein Hubwerk bewegt die Pistolen in einem kontrollierten Hub auf und ab und deckt beim Durchgang die gesamte Höhe des Teils ab. Hublänge und Geschwindigkeit werden anhand der Teileabmessungen und der gewünschten Beschichtungsabdeckung eingestellt. Bei größeren Teilen ist der Hub des Hubwerks länger. Bei Teilen mit komplexen Formen kann der Strich angepasst werden, um sich auf Bereiche zu konzentrieren, die mehr Abdeckung benötigen.
Pistolenauslösung und Pulverausstoß
Jede Pistole ist an das Pulverzufuhrsystem und das Bedienfeld angeschlossen. Wenn der Sensor ein Teil erkennt, sendet das Steuersystem ein Signal an die Pistolen, um mit dem Spritzen zu beginnen. Die elektrostatische Ladung wird auf das Pulver ausgeübt, wenn es die Pistole verlässt, und der geerdete Teil zieht die geladenen Partikel an. Der Pulverausstoß kann an unterschiedliche Teilegrößen und Beschichtungsanforderungen angepasst werden. Das Steuersystem verwaltet den Zeitpunkt so, dass die Geschütze nur dann feuern, wenn sich ein Teil vor ihnen befindet.
Mehrere Waffen und Abdeckung
Automatische Kabinen verwenden häufig mehrere Pistolen auf jeder Seite, um eine vollständige Abdeckung zu gewährleisten. Die Pistolen können in verschiedenen Winkeln angeordnet werden, um die Oberseite, die Seiten und die Unterseite des Teils zu erreichen. Das Steuerungssystem koordiniert die Pistolen so, dass sie ohne übermäßige Überlappungen oder Lücken zusammenarbeiten. Für Teile mit vertieften Bereichen oder komplexer Geometrie können die Pistolenanordnung und die Auslösesequenz individuell angepasst werden.
Malerbeiträge am Stand
Selbst bei automatischen Pistolen weisen einige Teile eine Geometrie auf, die sich nur schwer vollständig beschichten lässt. Tiefe Vertiefungen, schattige Bereiche hinter Vorsprüngen und Innenecken erhalten möglicherweise nicht genügend Pulver von den automatischen Pistolen allein. Die Qingguo Intelligent-Kabine kann mit Lackiererposten ausgestattet werden, an denen ein Bediener mit einer manuellen Pulverpistole steht. Während das Teil durchläuft, kann der Lackierer Bereiche ausbessern, die die automatischen Pistolen übersehen haben.
Wenn eine Nachbesserung erforderlich ist
Die Notwendigkeit einer manuellen Nachbesserung hängt von der Teilegeometrie und der Beschichtungsspezifikation ab. Einfache, flache Teile erfordern möglicherweise keine Ausbesserung. Teile mit komplexen Formen oder strengen Abdeckungsanforderungen erfordern möglicherweise einen Lackierer an jeder Kabine. Die Lackiererpfosten sind so positioniert, dass der Bediener eine klare Sicht auf das Teil hat und die Bereiche erreichen kann, die seiner Aufmerksamkeit bedürfen, ohne die automatischen Pistolen zu beeinträchtigen.
Automatische und manuelle Arbeit in Einklang bringen
Ziel der automatischen Kabine ist es, den manuellen Aufwand zu reduzieren, ihn aber nicht unbedingt ganz zu eliminieren. Bei vielen Endbearbeitungsvorgängen führt eine Kombination aus automatischem Sprühen und gezielter manueller Ausbesserung zu den besten Ergebnissen. Die automatischen Pistolen verarbeiten den Großteil der Beschichtung, und der Maler korrigiert alle dünnen Stellen oder fehlenden Stellen. Dieser Ansatz sorgt dafür, dass die Linie schnell läuft und gleichzeitig die Endqualität erhalten bleibt.
Zyklonabscheidung
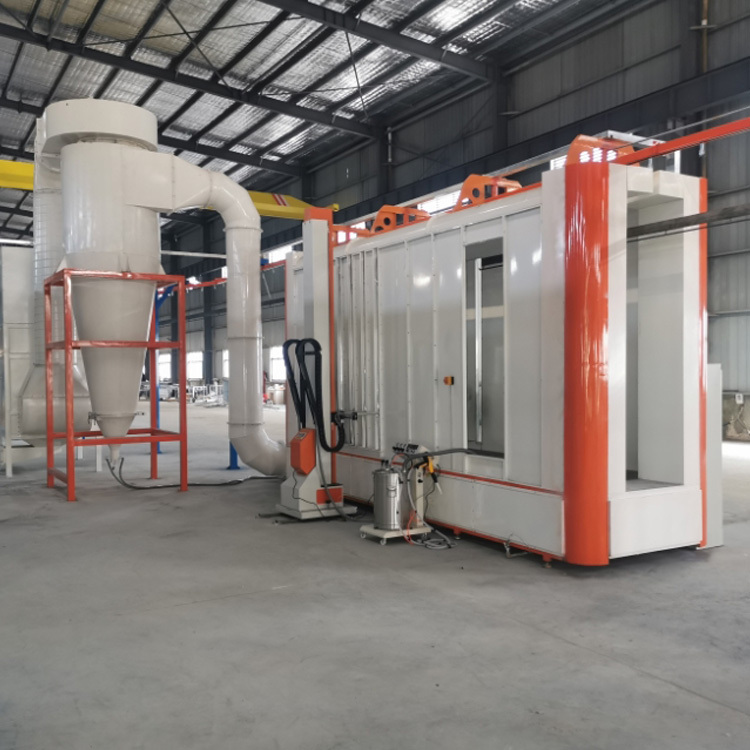
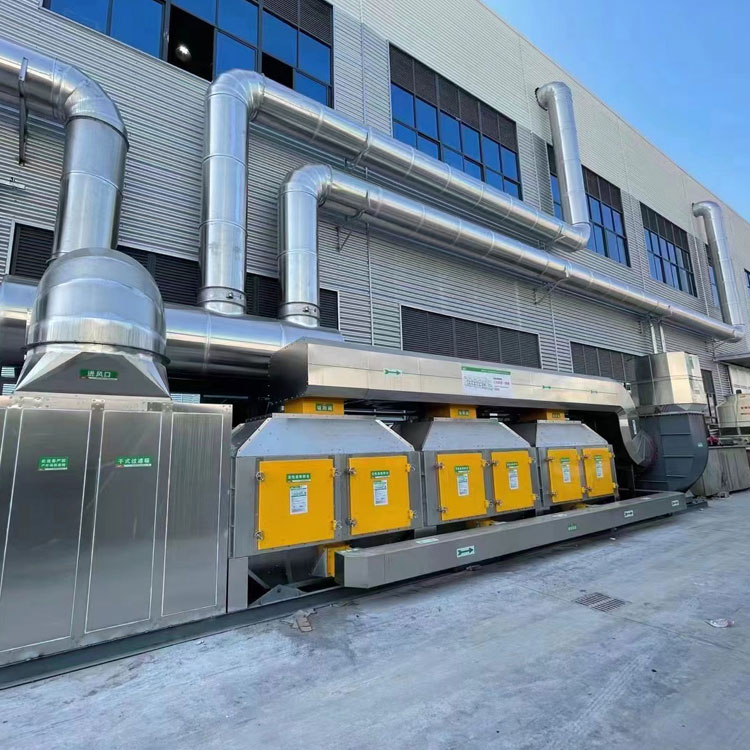
Nicht das gesamte Pulver, das die Waffe verlässt, landet auf dem Teil. Ein erheblicher Teil verfehlt das Ziel und wird zu Overspray. Die Kabine ist mit Zyklonabscheidern ausgestattet, die diesen Overspray auffangen. Luft, die das Pulver trägt, tritt von oben in den Zyklon ein, wirbelt spiralförmig nach unten und die Zentrifugalkraft bewirkt, dass sich die schwereren Pulverpartikel an der Kegelwand absetzen und auf den Boden fallen. Die gereinigte Luft tritt oben aus dem Zyklon aus und durchläuft eine Nachfiltergruppe, bevor sie abgesaugt wird.
Pulverrückgewinnung und Wiederverwendung
Das am Boden des Zyklons gesammelte Pulver wird über einen Pulverinjektor zurück zum Pulverzuführsystem geleitet. Der Injektor nutzt das Venturi-Prinzip und arbeitet mit Druckluft, um das Pulver durch ein Rohr zurück zum Einfülltrichter zu transportieren. Dieses zurückgewonnene Pulver wird mit frischem Pulver vermischt und wiederverwendet. Das Rückgewinnungssystem reduziert Materialverschwendung und verringert die Menge an Pulver, die entsorgt werden muss.
Filtergruppe und Auspuff
Nach dem Zyklon enthält die Luft noch feine Pulverpartikel, die nicht abgeschieden wurden. Die Nachfiltergruppe fängt diese verbleibenden Partikel ein, bevor die Luft abgesaugt wird. Die Filter müssen regelmäßig gewartet werden, um ein Verstopfen zu verhindern und einen ordnungsgemäßen Luftstrom durch die Kabine aufrechtzuerhalten. Der Unterdruck der Kabine wird durch den Abluftventilator aufrechterhalten, der der Reihe nach Luft durch die Kabine, den Zyklon und die Filter saugt.
| Artikel | Spezifikation |
|---|---|
| Marke | QingguoIntelligent |
| Produkt | Automatische Pulverbeschichtungskabine |
| Anwendung | Automatische Pulverbeschichtungslinien mit Förderband |
| Standöffnungen | Öffnungen auf jeder Seite für Hubgeräte |
| Manuelle Stationen | Malerstellen zum Ausbessern verfügbar |
| Wiederherstellungssystem | Zyklonabscheider mit Nachfiltergruppe |
| Pulverrückgabe | Venturi-Pulverinjektor mit Druckluft |
| Schrankrahmen | 1,5–2 mm AISI 304-Edelstahl |
| Montage | Verschraubte Konstruktion, für einen Umzug zerlegbar |
| Produktionsprozess | Design, Fertigung, Prüfung, Installation, Wartung |
Kontaktieren Sie Qingguo Intelligent für Kabinenabmessungen, Hubwerkskonfiguration oder Systemdesignunterstützung für Ihre Pulverbeschichtungslinie.
-